江苏普冠机电
 18915563300
江苏普冠机电
18915563300
结论先行:这个案例里真正值钱的不是设备本身,而是"勘测—选型—布点—安装—验收"这条完整的交付链。客户工况是 12 个装配工位挤在一跨没有行车的厂房里排队吊运;勘测决定轨道能不能生根、挂多高;3 条轨道线加 1 套道岔解决"12 个点都够得着、跨线不断流";45 天交付、车间不停产;验收按载荷试验等六项清单走。把这条链看明白,同类车间都能照着评估。
江苏普冠机电有限公司(苏州昆山,2011 年成立)主营轻小型物料搬运设备:组合式起重机(组合式轨道)、悬臂吊(立柱式/壁挂式)、折臂吊、环链电动葫芦、智能提升机(又称智能平衡吊)、真空吸管吊、真空吸吊机及配套吊具,从车间勘测、方案设计、生产安装到验收培训与售后维保全流程自营。
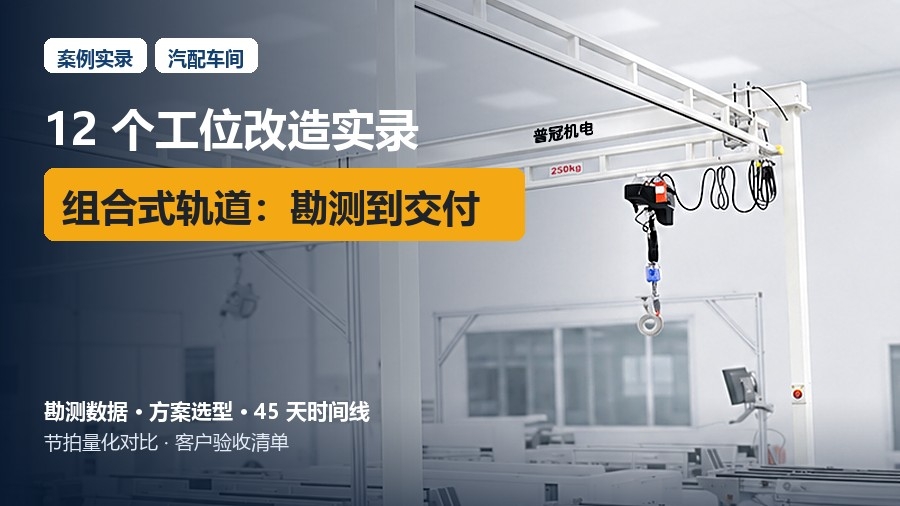
这是一个汽车内饰件装配车间,厂房 48m×24m,柱距 6m。厂房只在一跨上装了一台 5t 行车,管大件进厂和模具检修;装配区的 12 个工位在另一跨,头顶没有任何起重设备。改造前的吊运方式是"气动葫芦+人工搬运"的组合,具体工况是:
吊运对象分散而频繁。座椅滑轨焊装总成 60-180kg、门板与仪表台骨架 300kg 以内,每个工位每 90 秒就要完成一次上线取放;
等待比吊运还久。几个工位共用临时吊点,工件转运靠人工推移,等吊具、等位置的时间比实际起吊时间还长;
重载件没有着落。工位 12 附近有一台合装设备,900kg 级的分总成要定期翻转吊装,人工方式风险高,行车又够不着这一跨。
客户提的需求很直接:12 个工位每个头上都要有钩子能用,重载工位单独解决,而且改造期间一条产线都不能停。这三条约束,后来直接决定了方案形态。
方案做不做得成,勘测那天就定了七八成。这个项目我们到场实测了六类数据,每一类都对应后面的一个决策:
两个容易漏的细节:一是吊点清单必须逐点登记——12 个工位里 10 个在 300kg 以内,只有工位 12 需要翻越大件,这个分布直接决定了"大多数点用 500kg 级、个别点升 1000kg"的分档结论;二是叉车和料架的最大通过高度要实测,轨道梁下缘不是越高越好,而是要跟叉车作业高度、吊钩行程两头同时算。
勘测数据回来后是报价和方案确认。这一步的坑多在报价单上——轨道、葫芦、道岔、基础各占多少钱,附件有没有漏项,建议先看《组合式起重机价格拆解》那篇再对报价单,这里不展开。
满足"12 个点全覆盖 + 不停产安装"这两条约束,常规有三条路:
组合式轨道赢在两点:吊点在工位正上方——对位精度和节拍都由轨道保证,而不是靠人拉拽;标准段拼装、动火少——现场以螺栓连接为主,这正是"不停产安装"能成立的前提。选型落定:3 条刚性组合式轨道主线,配环链电动葫芦,工位 12 等 2 个重载点升到 1000kg 级;跨通道转运加 1 套转轨道岔。下图是这类轨道系统的整体形态:
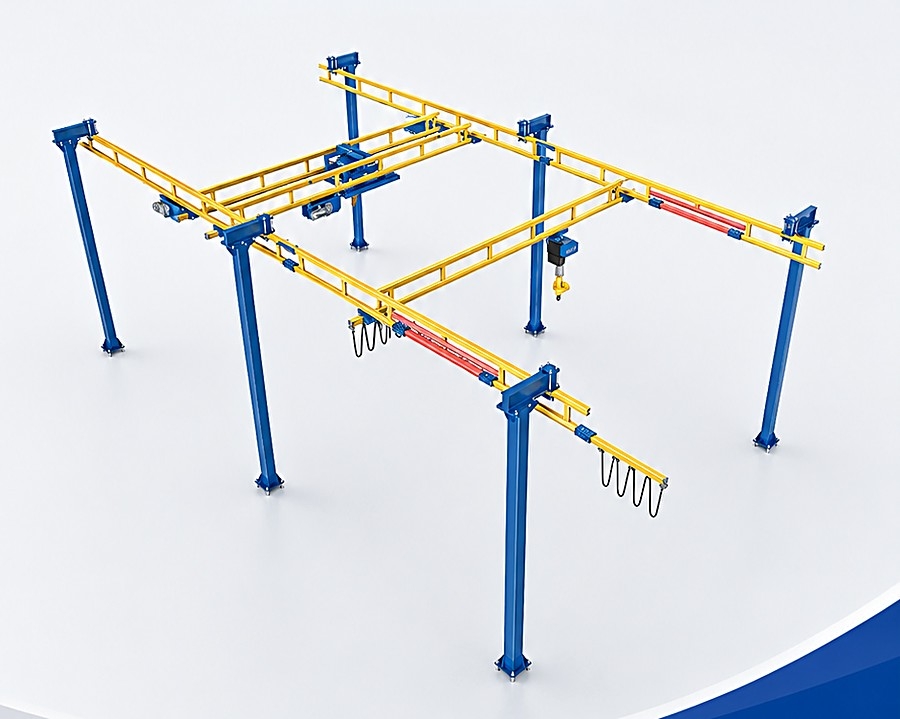
组合式轨道系统形态:主轨+支轨组成轨道网络,小车与环链葫芦逐点取放(宣传效果图)
布点是整个方案的骨架,原则只有一句话:每条轨道线贯通一排工位,相邻覆盖相接,跨线靠道岔。落到这个车间就是:
线 A(工位 1-4):上料、焊装、装配,单轨额定 500kg,轨端接原料存放区,上线取料一步到位;
线 B(工位 5-8):装配、检测,额定 500kg,与线 A 通过道岔互为备份,某台葫芦检修时工件可跨线分流;
线 C(工位 9-12):下线、包装、周转,其中 2 个工位 1000kg,轨端直连成品下线区,重载工位单独升档不拖累全线。
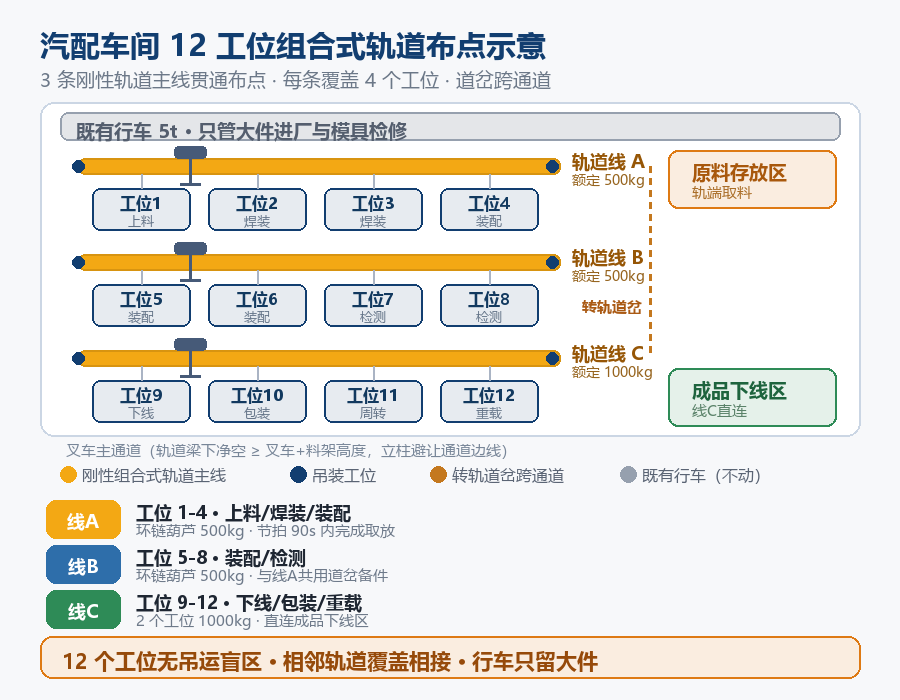
为什么不拉一条大环线把 12 个点串起来?三个原因:跨度过大轨道下挠明显,小车阻力上升;一条环线上所有工位共用同一圈轨道,一个工位长周期吊运会把后面全堵住;分线之后投资还能分期——先上瓶颈段,验证节拍再扩线。这三条在评估自己车间时可以直接套用。
客户对工期的要求排在吨位前面。这个项目的实际节奏如下:
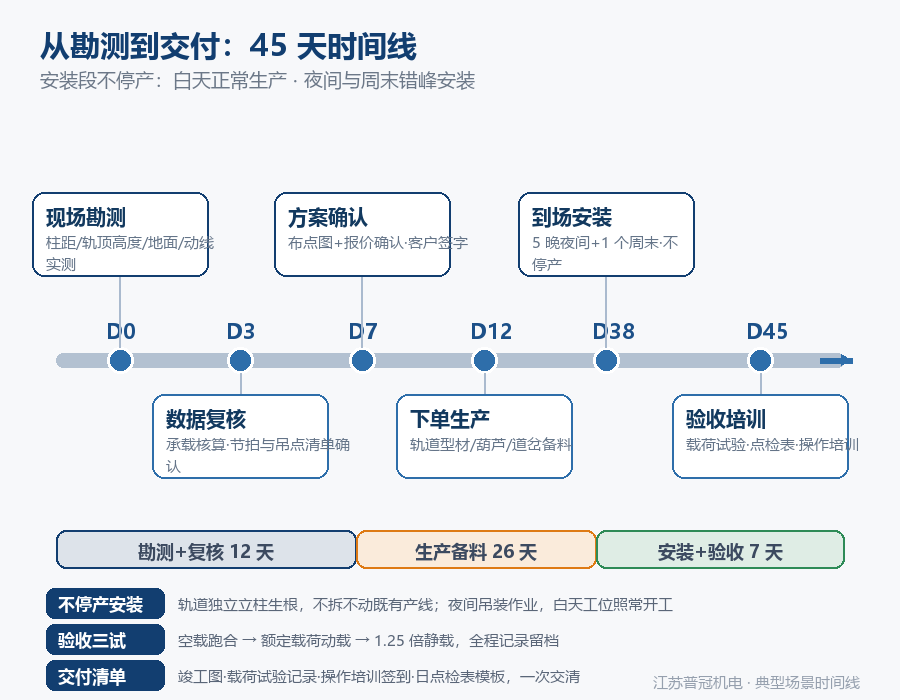
D0-D3 勘测与复核:现场实测 + 承载核算,吊点清单与节拍数据客户签字确认;
D7 方案确认:布点图、报价、工期三项一起签,避免边做边改;
D12-D38 生产备料:轨道型材、环链葫芦、道岔按清单备料,这是整个周期的大头,方案签得越早这段越主动;
D38-D43 到场安装:立柱基础与地面作业安排在 5 个夜间 + 1 个周末,白天工位照常开工,轨道逐跨拼装推进;
D45 验收培训:载荷试验、点检表交付、操作培训一次完成。
要压缩工期,压缩的不是安装,而是方案确认到下单之间那几天——勘测数据一次给全、吊点清单一次签完,生产备料就能提前开工。安装段怎么做到不停产,细节在《改造不停产:组合式起重机安装工期怎么压缩》里单独拆过,此处只记结论。
验收不是看设备转得起来就算完,客户拿生产数据说话。改造前后同一车间、同班次人数的三组对比:
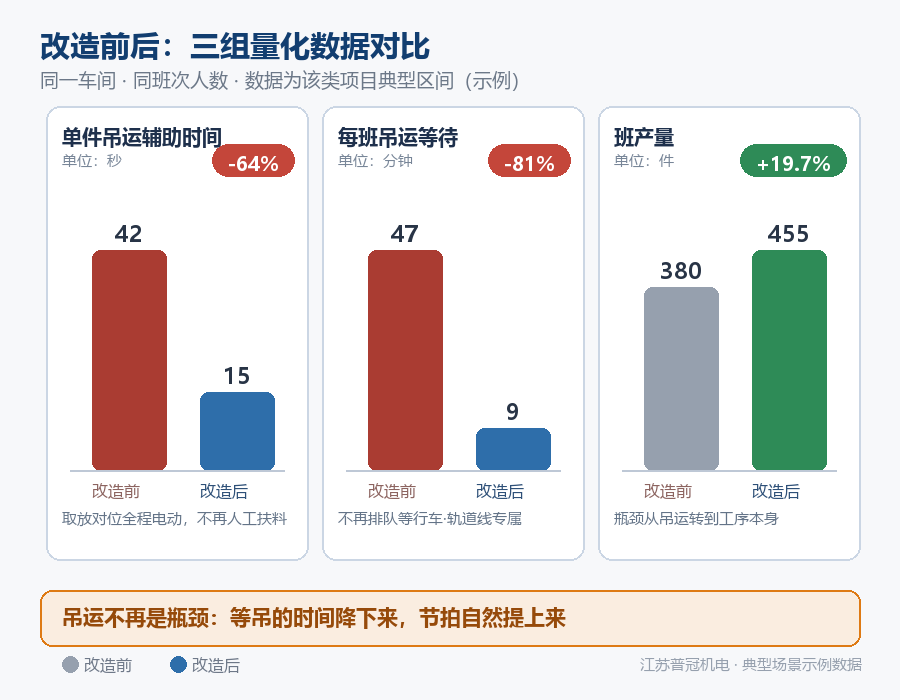
数据背后的逻辑值得记一句:节拍提升的来源不是葫芦速度快,而是"等吊的时间"消失了。改造前工人在等吊具、等位置;改造后钩子常驻工位头顶,取放动作连续。给管理层汇报时,建议把"辅助时间"和"等待时间"分开统计——前者靠设备,后者靠布点,两笔账混在一起就说不清改造的钱花在哪了。
这个项目的客户是做汽车零部件的,出厂检验意识强,验收单上的关注点整理下来是六项,同类项目可以直接参考:
1. 空载跑合。小车全行程往返,重点听过轨段(轨道接头、道岔口)是否卡顿异响;
2. 载荷试验。额定载荷动载试验 + 1.25 倍额定载荷静载试验,试验记录双方签字留档;
3. 限位与缓冲。升降限位、行程末端缓冲器逐一动作确认;
4. 道岔锁定。转轨道岔的定位与联锁可靠,小车过岔无异响;
5. 电气安全。接地电阻测试、急停按钮逐台测试;
6. 资料移交。竣工图、载荷试验记录、操作培训签到、日点检表模板一次交清。
特别说第 6 项:资料不是附带品,是资产。使用登记、后续年检、维保备件计划都从这套资料里来。验收当天资料不全的项目,后面补起来往往要跑好几趟。
回头看,这个项目的方法论可以搬到三类车间:
多工位装配线。工位间距 4-8m、单件 500kg 以内、节拍在分钟级——组合式轨道逐点布线是标准解法,先画吊点清单再谈设备;
没有行车的老厂房。轨顶净高 5m 以上、地面可做基础,就能走自立式路线,不必等厂房大改;
边生产边改造的项目。标准段螺栓拼装 + 夜间错峰施工 + 基础养护期提前排期,三条凑齐,产线可以不停。
反过来说,什么情况不适合:单件普遍超 2t 的车间该看行车或龙门架;工位数少(三五个点)的,悬臂吊单点解决更划算。设备没有包打天下的,匹配工况才是硬道理。相邻行业的做法可以对照《注塑车间悬臂吊布点案例》——同样是"机位旁高频吊运",注塑车间用悬臂吊、装配线用轨道,差异就在覆盖形状上。
这个案例的完整链路是:勘测定生根方式与轨顶高度 → 吊点清单定吨位分档 → 3 条轨道线 + 1 套道岔定布点 → 标准段拼装 + 夜间错峰保不停产 → 六项清单收尾验收。45 天里生产备料占 26 天,现场只动 7 天;节拍提升来自"等吊时间消失",而不是设备提速。
想评估自己的车间适不适合这种改法,把厂房跨度、轨顶净高、工位清单(重量+节拍)三样发过来,按"哪些点进哪条线、哪里要道岔、工期怎么排"出一份分点位方案。
按轨道系列分档:轻型轨道单轨额定 125-500kg,中型 800-1000kg,重型可到 2000kg,环链电动葫芦按 125kg 到 5t 配套选型。汽配装配线的焊装总成、内饰件多在 500kg 以内,500kg 级轨道就够;个别重载工位单独升到 1000kg。选型按工件加吊具自重核算,不能只看净重。
通常不用。自立式立柱、地脚锚栓生根,不拆动既有产线;标准段螺栓拼装、动火少。立柱基础与地面作业安排在夜间和周末,轨道逐跨推进,单个工位停机时间压缩到几小时以内。混凝土基础养护期不影响生产,只影响该点位投用日期,排期时提前留出即可。
有可靠钢柱或承重柱时做悬挂式,承载核算由结构专业出;没有可靠挂点就走自立式——轨道由独立立柱支撑,固定在核算过的混凝土基础上。勘测阶段核实地面承载力、基础条件和轨顶净高,这三项决定走哪条路。
跨度过大轨道下挠明显,小车阻力上升;一条环线全工位共用,一个工位长周期吊运会堵住后面全部;分线后道岔连通,跨线转运不断流,还能分期投资——先上瓶颈段,验证节拍再扩线。
六项:空载跑合看过轨段是否卡顿;额定动载 + 1.25 倍静载试验记录留档;升降限位与缓冲器动作有效;道岔锁定联锁可靠;接地电阻与急停测试合格;竣工图、试验记录、培训签到、点检表模板一次移交。资料交清,后续使用登记和年检才有依据。
参考资料与标准:
GB/T 3811-2008《起重机设计规范》(载荷与安全系数校核、动载/静载试验要求)
GB 6067.1-2010《起重机械安全规程 第1部分:总则》(起重机械安全要求)
《特种设备目录》(国家市场监督管理总局,判定报检与使用登记义务)
厂家组合式轨道产品样册(轨道系列承载分档、道岔与附件规格)
本文由江苏普冠机电原创并首发于官网,转载请注明出处。文中案例为典型改造场景,车间参数、工期与效果数据供建立概念,落地以现场勘测与双方确认的方案为准。

 18915563300
 0512-3662 6100
 kim@pugolift.com
