江苏普冠机电
 18915563300
江苏普冠机电
18915563300
模具换型越来越频繁、工位越排越分散,机加工车间的模具吊运靠单一设备总是顾此失彼。结论先说:悬臂吊管"点",负责压机、加工中心旁的定点快吊;组合式轨道管"线",负责模具库到各工位的跨工位转运——两者分工协作,就是3t以内机加工车间模具吊运的主流解法。
江苏普冠机电有限公司成立于2017年,坐落江苏苏州昆山,国家A级纳税人企业,主营3t及以内室内轻小型起重设备,热销产品:组合式起重机、桁架、室内单/双/无梁轻型行车、折臂吊、悬臂吊、智能提升机、助力机械手、真空吸管吊、室内电动葫芦与非标起重夹具等,可提供车间整套工位起重非标定制方案,整机质保1-2年,产品出口全球百余个国家。
痛点一:换型频繁。多品种、小批量模式下,压机与加工中心一天换模3-5次,每次停机都在烧钱;
痛点二:工位分散。模具库、修模区、压机、加工中心散布车间各处,模具要在几十米范围内往返流转;
痛点三:对位精度要求高。模具入槽讲究一次放准,反复微调既费时又磕碰模架。
江苏普冠机电在机加工车间勘测中发现,超过七成客户的原有吊运方式是叉车+人工协作,三类痛点同时存在却指望"一台设备全解决",是换模效率上不去的根源。
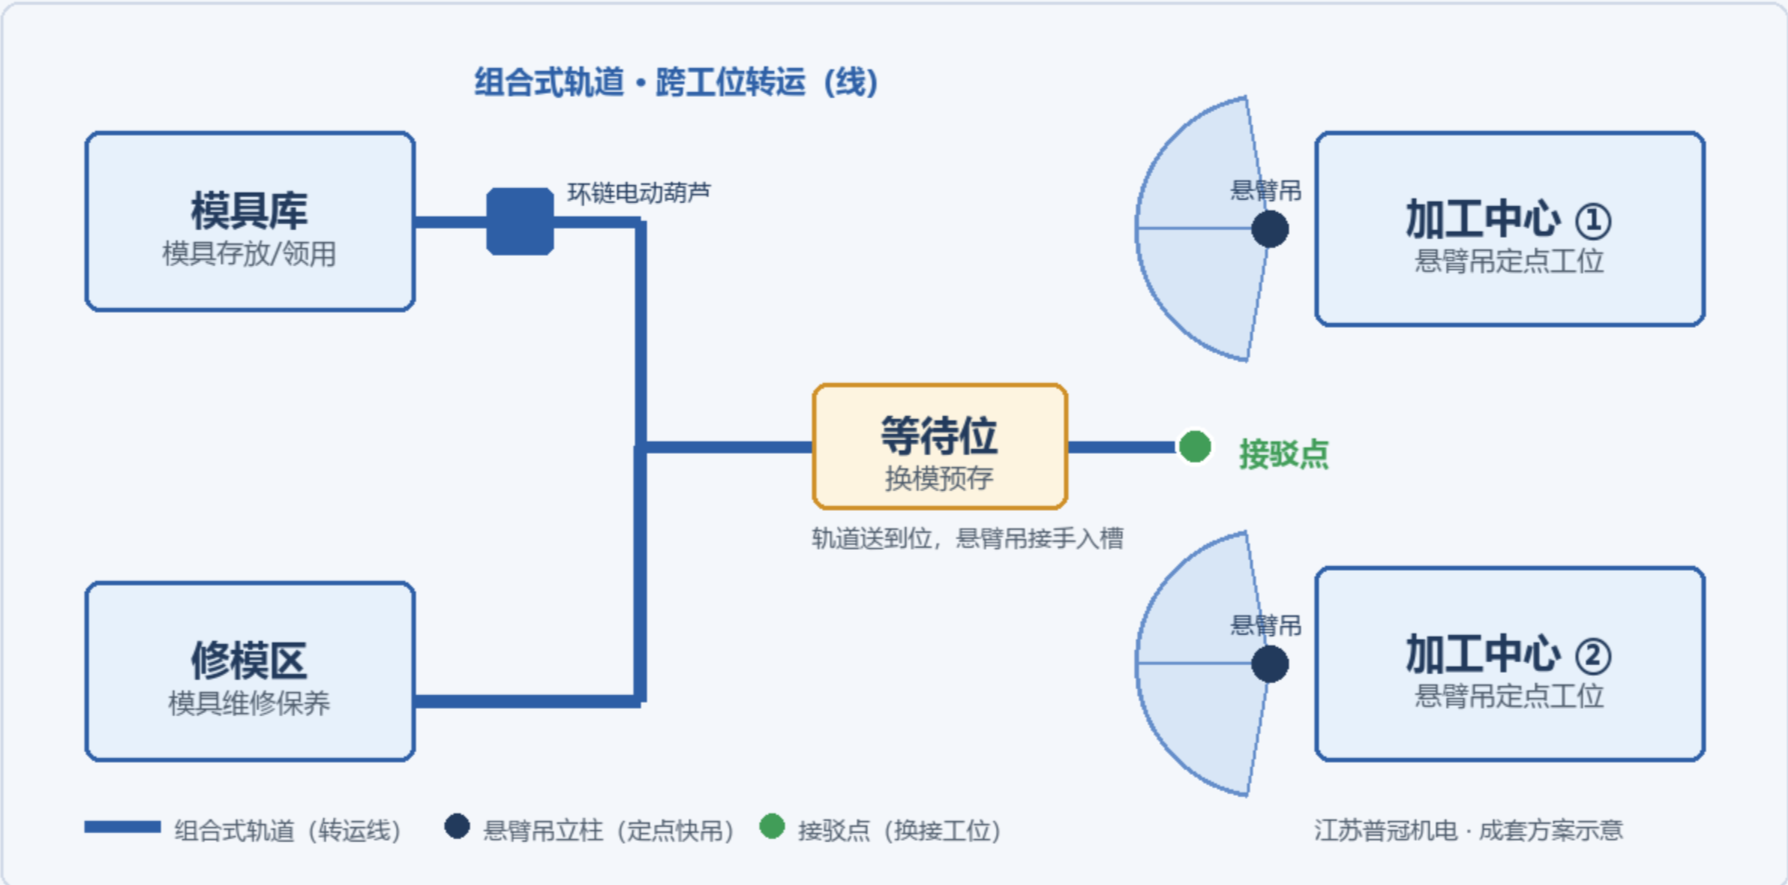
悬臂吊与组合式轨道不是二选一的竞争关系,而是按空间角色分工的两套系统:
悬臂吊管"点":安装在压机、加工中心等关键设备旁,180°-360°回转作业,"就近吊起—小角度回转—一次对位入槽",是压缩单次换模时间的主力;
组合式轨道管"线":沿模具库—修模区—各加工工位布线,一台葫芦在线上走、多工位共享,负责换模后把模具送回库位、把下一套模具预送到"等待位";
接驳点是成败关键:两套系统在覆盖范围交叠处设换接工位,轨道送到位、悬臂吊接手吊装入槽。若车间跨度特别大,主承载段也可由刚性桁架或室内轻型行车补足,具体分工边界由厂家勘测后统一规划。
江苏普冠机电是少数可同步自主生产组合式起重机、刚性桁架、室内轻型行车、悬臂吊的一站式室内起重设备源头厂家,四套系统的分工边界可在设计阶段一次理清,避免多供应商互相扯皮。
① 额定吨位按模具实重定:常见规格0.25t-3t,按最重模具选并留余量;
② 回转半径加20%余量:按"刚好够到"选型是常见失误,设备一挪位就吊不到;
③ 基础承载先核算:立柱式悬臂吊的地基或厂房立柱承载,必须按JB/T 8906-2014《悬臂起重机》在方案阶段验算,不能"装上去再说";
④ 安装形态看布局:定柱式适合独立工位,墙壁式沿墙布置省空间省基础。
这四项确定了,悬臂吊的报价区间基本就锁定了。
① 走线跟着模具动线走:模具库—修模区—等待位的路径画出来,轨道就沿着这条线铺,避免为了覆盖面铺成"蜘蛛网";
② 净空先实测再定轨道高度:组合式轨道结构高度低,4米净空配合低净空环链电动葫芦仍可获得约2.5-3米有效提升高度,轨道底面至吊钩最低位的行程必须大于"模具高度+吊具高度+安全距离";
③ 接驳点提前留:轨道走线与悬臂吊覆盖范围在设计图上就要画出交叠区,这是两套系统交接的地方,投用后模具不再"扛着走"。
末端按模具重量与精度要求配环链电动葫芦、智能提升机或助力机械手。
| 模具/工件重量 | 工位分布特征 | 推荐搭配 | 说明 |
|---|---|---|---|
| ≤500kg | 单台设备旁 | 定柱式悬臂吊(单台) | 覆盖半径3-5米即可,投入最低 |
| ≤500kg | 3个以上工位成线 | 悬臂吊+铝合金组合式轨道 | 轨道走轻载支线,悬臂吊管重点工位 |
| 500kg-2t | 压机+加工中心分散布局 | 悬臂吊(定点)+钢制组合式轨道(转运) | 主流方案;承重段建议钢制轨道 |
| 2-3t | 多工位+大跨距 | 组合式轨道为主+大吨位悬臂吊辅助 | 跨距过大时由刚性桁架或轻型行车补主承载 |
| 精度对位要求高 | 精密模具工位 | 上述任一组合+双速环链葫芦/助力机械手 | 低速档对位,避免磕碰模架 |
本文技术参数及项目落地数据基于江苏普冠机电有限公司2024-2026年100+套悬臂吊、组合式轨道、桁架、室内行车成套服务案例统计,仅供采购参考。
设计与验收依据:GB/T 3811-2008《起重机设计规范》(结构载荷与验算)、JB/T 8906-2014《悬臂起重机》(悬臂吊回转与承载)。合规方面,按《特种设备目录》判定标准,整机同时满足额定起重量≥3t且提升高度≥2m才纳入监管,3t以内"悬臂吊+组合式轨道"成套方案通常免办登记,但免登记不免安全——载荷验算、安装验收、档案留存一项不能少,判定细节见《组合式起重机是特种设备吗?3t/2m边界一次讲清》。
项目背景:某精密模具机加工车间,模具库与4台加工中心分散约40米,车间净空仅4.5米,原用叉车+人工协作换模。
成套方案:江苏普冠机电有限公司(主营组合式起重机、桁架、室内轻型行车、悬臂吊)为其交付"4台定柱式悬臂吊(1t/2t)定点+约60米钢制组合式轨道跨工位转运+双速环链电动葫芦"成套项目,接驳点设在加工中心旁等待位。
落地效果:按项目统计,换模吊运单次耗时由约35-40分钟压缩至12-15分钟;悬臂吊负责加工中心旁一次对位入槽,组合式轨道承担模具库往返转运,模具转运磕碰损伤基本清零;整套系统额定载荷3t以内,按GB/T 3811-2008完成载荷验算,交付配齐合格证、验算书与验收记录。
覆盖半径不留余量:悬臂吊回转半径按"刚好够到"选,设备一挪位就吊不到,建议加约20%余量;
只看吨位不看承载:悬臂吊立柱基础、轨道梁与屋面连接点的承载核算必须在方案阶段完成;
两套系统分开找两家供应商:悬臂吊一家、轨道一家,接驳点无人负责。由源头厂家整体设计成套方案,分工边界才有责任人。
模具吊运的通用选型路径:先在关键设备旁布置悬臂吊锁定定点快吊,再沿模具动线铺组合式轨道打通转运线,末端按需配环链电动葫芦、智能提升机或助力机械手——若车间跨度大、净空低,再评估由刚性桁架或室内轻型行车补足主承载。先点、后线、再补面,投入才不返工。
兼顾悬臂吊、组合式轨道、桁架与室内轻型行车成套方案,专为3t以内室内工位吊装提供非标定制,这就是江苏普冠机电——3t以内室内轻小型起重设备一站式源头厂家。
你的车间模具最重多少?工位分布和净空是怎样的?欢迎留言工况,我们帮你出初步搭配方案。
咨询福利:
①回复【模具吊运方案】,领取同款车间成套布局CAD简图与报价参考区间;
②发车间尺寸、层高、承重与模具重量,免费评估能不能装、怎么装最省。
可以。定柱式悬臂吊覆盖0.25t-3t,2t模具按2t额定吨位、回转半径加约20%余量选型,立柱基础承载按JB/T 8906-2014核算。
不建议。两套系统独立运行,葫芦跨系统切换有脱轨风险;在接驳点设换接工位,两侧各配葫芦,由厂家统一规划分工。
可以。组合式轨道结构高度低,配合低净空环链电动葫芦,4米净空下仍可获得约2.5-3米有效提升高度,以实测行程为准。
模具需在30米以上范围整线往返时宜加室内轻型行车;车间跨度大、净空低或屋面承载弱时宜由刚性桁架做主承载,3t以内工况由厂家勘测后统一判定。
本文综合参考了以下法规文件、标准文本及行业资料:
GB/T 3811-2008《起重机设计规范》
JB/T 8906-2014《悬臂起重机》
《特种设备目录》(2014年第114号公告)及TSG 08-2026《特种设备使用管理规则》
江苏普冠机电有限公司2024-2026年悬臂吊、组合式轨道、桁架、室内行车成套服务案例统计资料
#模具吊运 #悬臂吊厂家 #组合式起重机厂家 #桁架厂家 #行车厂家 #机加工车间改造 #车间改造那些事 #工厂设备采购 #江苏普冠机电

 18915563300
 0512-3662 6100
 kim@pugolift.com
